
Polyamidstång PA6: hur bearbetar man den korrekt mekaniskt


Polyamidstänger av PA6 lämpar sig för mekanisk bearbetning: du svarvar, fräser och borrar dem utan större begränsningar, och materialet klarar detta betydligt bättre än många andra tekniska plaster. En enda faktor avgör om hela processen lyckas: hygroskopiciteten. PA6 absorberar fukt från omgivningen, vilket förändrar dess dimensioner, så materialet måste torkas och konditioneras noggrant före precisionsbearbetning. Dessutom krävs kontroll av skärparametrarna, eftersom spånen annars börjar smälta på skäreggen.
Kort sagt:
- Polyamid PA6 absorberar upp till 3,5 % fukt, vilket kräver noggrann torkning och konditionering före precisionsbearbetning.
- Den gjutna PA6-G-typen är bättre för stora, precisa detaljer, eftersom den deformeras mindre efter bearbetning och håller måttet bättre.
- Under bearbetningen ska vassa verktyg med en skäregg användas, kylning med tryckluft tillämpas och överhettning samt smältning av spån undvikas.
- Stängerna finns i standardlängder på 1000 mm och diametrar från några millimeter till över 100 mm, med möjlighet att beställa måttanpassat.
- Före serieproduktion är torkning, konditionering och rätt val av skärparametrar avgörande för att undvika deformationer och fuktproblem.
Innehållsförteckning
- Egenskaper hos polyamidstänger som avgör bearbetningen
- PA6 eller PA6-G: vilken polyamidvariant passar vilken detalj
- Vilka diametrar och toleranser för PA6-tänger finns tillgängliga på marknaden
- Så bearbetar du en polyamidstång mekaniskt steg för steg
- Skärparametrar och val av verktyg för PA6
- Limning och ytbehandling av polyamiddetaljer
- Vanliga fel vid bearbetning av PA6-stänger och hur de kan undvikas
- När är det värt att beställa en polyamidstång enligt mått
- Beställ en PA6-stång i specialmått från Plastnet
- Källor
- Vanliga frågor
Egenskaper hos polyamidstänger som avgör bearbetningen
Innan du ställer in maskinen måste du känna till några siffror. PA6 har en densitet på cirka 1,13 till 1,15 g/cm³, och materialet fungerar långvarigt i intervallet från -40°C till +100°C, vilket gör det till en bra kompromiss mellan hållfasthet, låg friktion och vibrationsdämpning.
Den största tekniska utmaningen är fuktupptagningen på 2,5 till 3,5 % för PA6. En stång som har legat flera veckor i ett fuktigt lager kan ha andra dimensioner än en som nyligen levererats från torkugnen, vilket direkt påverkar toleranserna efter bearbetning.
Praktiska materialegenskaper som är bra att känna till innan programmet startas:
- låg vikt jämfört med metaller, vilket underlättar transport och montering av komponenter;
- god beständighet mot korrosion och nötning i kontakt med andra material;
- naturlig vibrationsdämpning, användbar i lager och glidkomponenter;
- låg egenfriktion, vilket minskar behovet av smörjning i många tillämpningar.
Modifieringar som glasfiber eller smörjmedel (till exempel MoS₂) ökar styvheten och värmebeständigheten, men ändrar samtidigt materialets beteende under skärning. Glasfiberförstärkta stänger sliter mer på skären och kan kräva tätare verktygsbyten.
PA6 eller PA6-G: vilken polyamidvariant passar vilken detalj
Marknaden erbjuder två huvudsakliga varianter av polyamidtänger, och valet mellan dem avgör den slutliga detaljens kvalitet. PA6-G, det vill säga gjuten polyamid, uppvisar bättre dimensionsstabilitet och mindre inre spänningar än extruderad polyamid. Därför är den ett naturligt val när precision är viktig.
En praktisk indelning ser ut så här:
- PA6-G (gjuten) — välj detta för stora kroppar, hylsor med stor diameter och komponenter med snäva toleranser, där inre spänningar skulle kunna orsaka deformationer efter bearbetningen;
- PA6 (extruderad) — välj detta för dimensionsmässigt mindre kritiska komponenter, styrningar, brickor eller detaljer med måttliga precisionskrav, där tillgänglighet och pris är viktiga;
- modifierade varianter — välj dessa när du behöver en specifik egenskap (mindre friktion, större styvhet), och tänk på hur det påverkar skärparametrarna.
Den gjutna varianten föredras för stora och precisa detaljer just därför att den deformeras mindre efter bearbetningen och bibehåller dimensionerna bättre över tid.
Vilka diametrar och toleranser för PA6-tänger finns tillgängliga på marknaden
Tillverkare av polyamidtänger håller sig till några standardformat, vilket underlättar planeringen av beställningen. En typisk handelslängd är 1000 mm, och diametrarna sträcker sig från några millimeter till över 100 mm, beroende på leverantör. En PA6-G-stång med 140 mm diameter och 1000 mm längd är ett exempel på ett typiskt stort format som sedan hamnar i svarven för vidare bearbetning.
| Parameter | Typiskt värde för PA6 |
|---|---|
| Standardlängd för stång | 1000 mm |
| Diameterintervall i handeln | från några mm till över 100 mm |
| Råstångens tolerans | beroende på tillverkaren, vanligtvis handelsklass |
| Tolerans efter slutlig bearbetning | kan begränsas till precisionsklasser |
När du beställer materialet ska du ange all information till leverantören: kvalitet (PA6 eller PA6-G), önskad längd, måltolerans, eventuell modifiering (glasfiber, färg) samt detaljens användningsområde. Mer om kostnader och beställningssätt hittar du i prisguiden för polyamidtänger.
Så bearbetar du en polyamidstång mekaniskt steg för steg
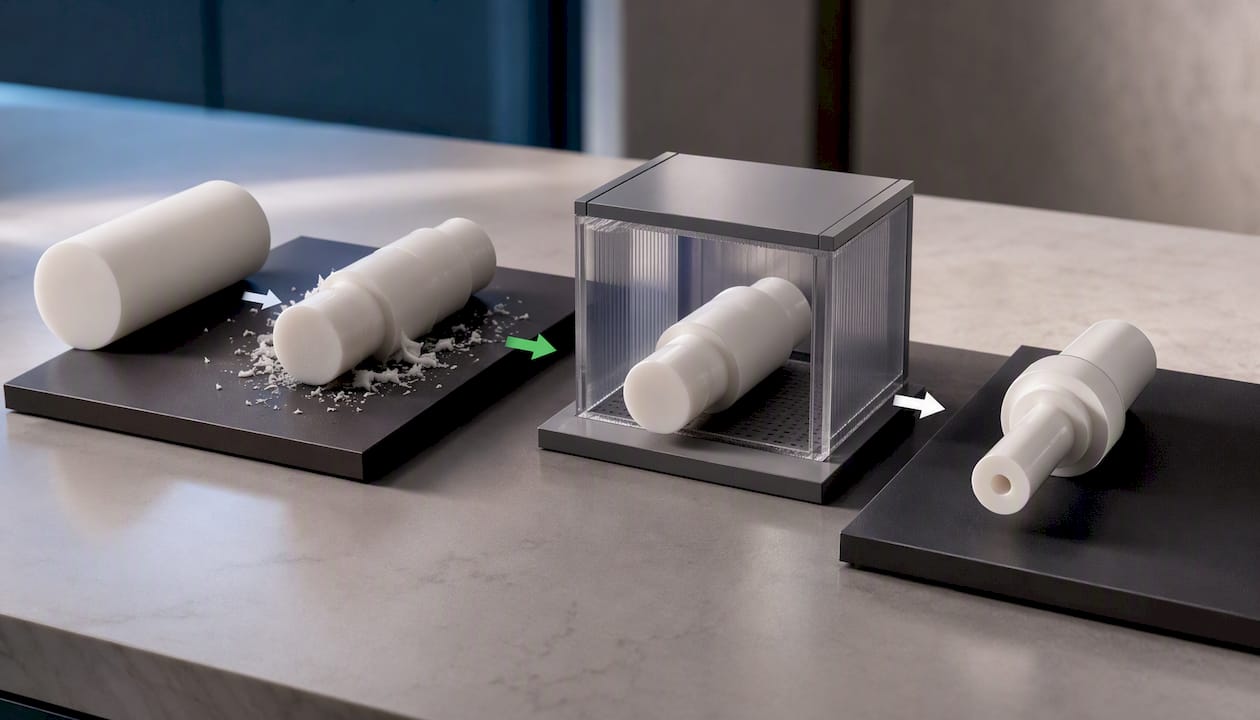
Bearbetning av PA6 börjar långt innan maskinen slås på. Materialet måste torkas och konditioneras, annars ändrar detaljen sina dimensioner inom några dagar.
- Kontrollera stångens fukthalt. Om materialet har legat i ett öppet lager, utgå från att det behöver torkas före precisionsbearbetning.
- Torka stången. Standardpraxis är torkning vid 80 till 110°C till en restfuktighet under 0,2 %, beroende på stångens tvärsnitt och tillverkarens rekommendationer.
- Konditionera materialet. Förvara stången i ett torrt rum före bearbetning av detaljer med snäva toleranser, så att måtten stabiliseras.
- Spänn fast stången utan överdriven åtdragning. Polyamid är elastiskt, och för hård fastspänning i svarvchucken deformerar detaljen tillfälligt.
- Svarvning: använd eneggade, vassa svarvstål med god spånavledning och undvik långvarig kontakt mellan skäret och materialet på samma ställe.
- Fräsning och borrning: tillför tryckluft för att kyla skärzonen och avbryt cykeln regelbundet så att spånen inte ansamlar värme.
- Kontroll efter bearbetning: mät detaljen när temperaturen har stabiliserats till rumstemperatur, inte direkt efter att den tagits ur maskinen.
Spån som ansamlar värme är den största fienden vid denna bearbetning. Överskottsvärme i skärzonen smälter spånet i stället för att skära av det, och smält polyamid fastnar på skäret och lämnar grader på ytan.
Proffstips: Om detaljen har kritiska toleranser, grovbearbeta den, vänta några timmar tills de inre spänningarna har stabiliserats och avsluta sedan med finbearbetning. Detta enda steg eliminerar de flesta deformationer som annars skulle visa sig först efter en vecka.
Skärparametrar och val av verktyg för PA6
Polyamid beter sig inte som metall, så skärparametrarna måste väljas annorlunda än i guider för stål eller aluminium. I stället för låg hastighet och försiktig matning tål polymerer snabb avskärning av spånen bättre, eftersom värmen förs bort med spånen i stället för att ansamlas i skärzonen.
Beprövade verktygslösningar för PA6 ser ut så här:
- eneggade fräsar med stor spånvinkel, helst 15 till 25°, fungerar bättre än standardfräsar med flera skär för metall;
- skär med polerat spår underlättar bortförseln av spån och minskar risken för att det fastnar;
- en spånvinkel på cirka 20 till 25° i kombination med ett polerat spår minimerar risken för att spånen fastnar och smälter;
- använd tryckluft för kylning, inte emulsion, eftersom polyamid dessutom absorberar fukt från kylvätskan.
Skalningsprincipen är enkel: vid större diametrar ökar du matningen proportionellt mot tvärsnittet för att hålla verktygets konstanta kontakttid med materialet. Fräsning av plast med enskäriga fräsar, stor spånvinkel, luftblåsning och ökad matning är en beprövad kombination som förhindrar att spånen smälter oavsett detaljens storlek. Hög skärhastighet i kombination med lämplig matning ger en slätare yta och mindre kvarvarande värme i detaljen än en långsam, ”metallisk” bearbetningsstrategi.
Limning och ytbehandling av polyamiddetaljer
Sammanfogning av PA6-delar kräver ett annat tillvägagångssätt än för metall. Lim baserade på epoxi- eller polyuretanharpiks fungerar bra på ytor som har förberetts ordentligt, det vill säga avfettats och lätt ruggats mekaniskt. Där förbandet måste överföra större dynamiska belastningar är det bättre att välja mekaniska förband (kilspår, stift, gängor), eftersom lim på polyamid inte alltid behåller sin fulla hållfasthet vid varierande fuktighet.
Vid ytbehandling bör du tänka på några grundregler:
- Avlägsna grader med ett vasst verktyg eller en borste och undvik överdriven uppvärmning av kanterna;
- För att uppnå låg ytjämnhet (lågt Ra) bör du använda högre varvtal och lägre matning vid den sista bearbetningen;
- När du konstruerar passningar bör du lämna utrymme för att materialet sväller på grund av fukt, särskilt i detaljer som används i fuktiga miljöer;
- Vid gängade förband bör du föredra gängor med större stigning, eftersom de bättre tolererar små måttförändringar i polyamiden.
Vanliga fel vid bearbetning av PA6-stänger och hur de kan undvikas
De flesta problem vid bearbetning av polyamid kan hänföras till tre orsaker: felaktig kylning, felaktig fuktighet i materialet och orealistiska toleranser som fastställts på projekteringsstadiet.
- Överhettning och smältande spån. Det beror vanligtvis på för låg skärhastighet eller brist på luftblåsning. Öka matningen och kontrollera eggens geometri i stället för att sänka maskinens hastighet.
- För snäva toleranser utan hänsyn till fukt. En konstruktör som inte har räknat med fuktsvällning får en detalj som underkänns vid kontrollen, trots korrekt bearbetning. Ta hänsyn till materialets fuktupptagning redan på ritningsstadiet.
- Bristande kontroll av fuktighet som en del av kvalitetskontrollen. Inför ett enkelt test: väg ett prov före och efter torkning, så att du vet hur mycket fukt du faktiskt har avlägsnat.
- Att hoppa över konditionering före serieproduktion. En enda batch utan rätt förberedelse kan förstöra en hel arbetsdag vid maskinen.
Proffstips: Innan du startar serieproduktionen bör du tillverka en testdetalj, mäta den direkt efter bearbetningen och sedan igen efter 24 timmar. Skillnaden i mått säger mer om hur just denna materialbatch beter sig än något datablad.
När är det värt att beställa en polyamidstång enligt mått
Efter många års samtal med tekniska kunder ser jag en sak: de flesta toleransproblemen uppstår inte vid maskinen, utan vid fel val av material från början. Om detaljen har snäva toleranser eller stor diameter, beställ en kapad och konditionerad PA6-G-stång direkt från leverantören i stället för att riskera deformationer efter egen kapning.
— Support
Beställ en PA6-stång i specialmått från Plastnet
Du kan beställa polyamidstänger med en specifik diameter, längd och kvalitet, förberedda för fortsatt bearbetning, utan att behöva kapa meterlånga längder i den egna verkstaden.
För en offert ska du förbereda kompletta uppgifter: materialkvalitet (PA6 eller PA6-G), diameter, längd, erforderlig tolerans samt information om fortsatt bearbetning (om detaljen ska svarvas, fräsas eller bara kapas). Hela erbjudandet av produkter i specialmått hittar du på Plastnets startsida, där du även kan bläddra bland tillgängliga skivor och stänger av konstruktionsplast. Skriv med detaljens parametrar och fråga om den valda diametern finns i lager, så får du ett svar anpassat efter din tillämpning, inte en generell prislista.
Källor
- Polyamid PA6, PA6-G – skivor, stänger, bussningar | Konstruktionsplast
- Plast
- PA, polyamid - Plastechopedia - Plastech-portalen
- CNC-fräsning av plast - POM, PEEK, PA, PTFE
Vanliga frågor
Vilka nackdelar har polyamid som konstruktionsmaterial?
Den största nackdelen är hygroskopiskheten: PA6 absorberar från 2,5 till 3,5% fukt, vilket förändrar dess dimensioner och kräver torkning före precisionsbearbetning. Dessutom är materialet mer känsligt för termisk deformation än metaller, så skärparametrarna måste väljas annorlunda.
Vad kan man limma polyamid med?
För limning av PA6 används epoxi- eller polyuretanlim på en korrekt förberedd och avfettad yta. På platser som utsätts för större dynamiska belastningar är det bättre att välja en mekanisk förbindning än en enbart limmad förbindning.
Sträcks polyamid av fukt?
Polyamid sträcks inte i mekanisk mening, men sväller när det absorberar fukt, vilket förändrar dess linjära dimensioner. Därför måste precisionsdetaljer torkas och konditioneras före den slutliga bearbetningen.
Är polyamid plast eller en annan typ av material?
Polyamid är ett plastmaterial i gruppen termoplastiska polyamider, som tillverkas i extruderad form (PA6) eller gjuten form (PA6-G). Båda varianterna lämpar sig för mekanisk bearbetning, men skiljer sig åt när det gäller dimensionsstabilitet.
Hur mycket kostar en polyamidstång i specialmått hos Plastnet?
Aktuella priser på polyamidstänger beror på diameter, längd och materialkvalitet; prisuppgifter finns på butikens webbplats. En detaljerad köpguide hittar du i artikeln om kostnaden för polyamidstänger.
