
Polyamidstång eller färdig glidkloss? Ett praktiskt val


För rotationssymmetriska delar, såsom bussningar, rullar eller kugghjul, välj en polyamidstång av PA6 eller PA6-G och beställ mekanisk bearbetning. För enkla linjära styrningar räcker det vanligtvis med en färdig glidlist, utan extra svarvkostnader. Beslutet påverkas alltid av fukt: konditionerat material ändrar dimensionerna, så ange komponentens verkliga arbetsförhållanden när du beställer efter mått.
Kort sagt:
- Vid svarvning av rotationssymmetriska delar, såsom bussningar eller kugghjul, lönar det sig att beställa en PA6-G-stång, särskilt vid stora serier eller ovanliga former.
- Färdiga PA6-lister är mer ekonomiska för enkla linjära styrningar med fabriksbestämda mått, när geometrin inte kräver bearbetning från grunden.
- Fukt påverkar dimensionerna och hållfastheten hos komponenter av PA6-G betydligt, därför måste arbetsförhållandena och materialets konditionering fastställas noggrant.
- Valet av polyamidtyp beror på belastningar, dimensionskrav och kontakt med livsmedel, och materialets egenskaper kan förändras efter fuktupptagning.
- Vid beställningar efter mått är det viktigast att lämna fullständiga tekniska data och arbetsförhållanden för att undvika fel på grund av felaktigt materialval eller felaktiga toleranser.
Innehållsförteckning
- Polyamidstång eller färdig glidlist: vad ska man välja i praktiken
- Polyamidkvaliteter och modifieringar som är viktiga för glidytor
- Vad du ska lämna till leverantören för att beställningen ska överensstämma med projektet
- Bearbetning av polyamidstänger och monteringsanvisningar
- När stång och när skena: typiska användningsområden
- Checklista innan offertförfrågan skickas
- Beställ en polyamidstång eller en färdig glidskena i önskat mått från Plastnet
- Källor
- Vanliga frågor
Polyamidstång eller färdig glidlist: vad ska man välja i praktiken
Frågan ”stång eller list” avgörs av komponentens geometri, inte av priset per kilogram. En polyamidstång är lämplig när du behöver svarvning, alltså för glidbussningar, rullar, kugghjul eller styrrullar. En färdig glidlist eller profil är bättre för enkla linjära styrningar, där geometrin redan är färdig och inte behöver skapas från grunden.
Tillverkarnas och återförsäljarnas kataloger visar att det för enkla linjära glidlister oftare är mer ekonomiskt att beställa en färdig list än att köpa en hel stång och kapa den själv. En stång är lämplig för rotationssymmetriska delar som ändå måste svarvas, varför den extra bearbetningskostnaden är oundviklig oavsett materialets ursprungliga form.
Bearbetning lönar sig ekonomiskt i två situationer: när komponentens geometri kräver svarvning eller fräsning, samt när du beställer en större serie identiska delar, vilket fördelar kostnaden för maskinförberedelser över många exemplar. För en enda del med ovanlig form kan bearbetningskostnaden vara högre än själva materialet.
Slutpriset påverkas av tre faktorer:
- Antalet delar – en större serie sänker den styckvisa kostnaden för förberedelse och maskininställning.
- Dimensionsmässiga toleranser – snävare passningar kräver långsammare bearbetning och ytterligare kontrollmätningar.
- Materialkvalitet – gjuten PA6-G kan vara dyrare än extruderad PA6, men ger lägre inre spänningar.
Uppsättningar med färdiga glidytor och stänger i olika tvärsnitt finns också på handelsplattformar, till exempel i erbjudanden med glidytor av polyamid på Allegro, vilket tydligt visar hur brett utbudet av standardstorlekar på marknaden är.
Polyamidkvaliteter och modifieringar som är viktiga för glidytor
Extruderad PA6 och gjuten PA6-G skiljer sig framför allt åt när det gäller dimensionsstabilitet. Gjutning i form ger ett material med lägre inre spänningar, vilket leder till mer förutsägbart beteende efter mekanisk bearbetning av stora tvärsnitt. Extruderad PA6 är vanligtvis billigare och tillräcklig för mindre, enklare delar.
Modifieringar med tillsats av olja eller molybdendisulfid (MoS2) förändrar materialets användningsområde. Ensinger beskriver PA6 med olja, känt som TECAST L, som en lösning för delar som arbetar utan extern smörjning, där oljan i materialets struktur förbättrar glidegenskaperna och förlänger livslängden hos arbetsytan. PA6 med MoS2 fungerar på liknande sätt och lämpar sig väl för bussningar eller styrningar som inte kan tillföras smörjmedel under drift.
Fukt som konstruktionsparameter: PA6-G absorberar cirka 2,4 % vatten i standardatmosfären 23°C och 50 % luftfuktighet, och efter full mättnad upp till 6,7 % av massan, enligt det tekniska databladet för PA-6 G GSM smort med MoS2. Detta förändrar styvheten, hållfastheten och de faktiska måtten hos den färdiga delen, så monteringsspelen måste beräknas med hänsyn till denna svällning.
För livsmedelsapplikationer säger materialets vanliga naturfärg ingenting om dess användningsområde. Sustamid 6 FG från Röchling uppfyller kraven i EU-förordning 10/2011 och kräver en formell överensstämmelseförklaring, som leverantören bör utfärda tillsammans med beställningen. Sammanfattningsvis vid val av kvalitet:
- Standard-PA6 – delar för allmän användning, måttliga belastningar.
- Gjutet PA6-G – stora tvärsnitt, höga dimensionskrav.
- PA6 + MoS2 eller med olja – arbete utan extern smörjning.
- PA6 med överensstämmelseförklaring (t.ex. Sustamid 6 FG) – kontakt med livsmedel.
Mer om skillnaderna mellan PA6-varianterna och deras användningsområden hittar du i Plastnets artikel om PA6:s egenskaper (Ertalon).
Vad du ska lämna till leverantören för att beställningen ska överensstämma med projektet
En exakt beställning eliminerar det vanligaste inköpsfelet, nämligen att välja material enbart efter färgen. Symbolen PA6 på fakturan garanterar ingenting i sig. Röchling framhåller uttryckligen att elementets fullständiga arbetsförhållanden och tekniska ritning måste lämnas före beställning, eftersom leverantören annars inte kan bekräfta materialets faktiska prestanda under de specifika förhållandena.
Kompletta uppgifter som bör skickas tillsammans med förfrågan:
- Materialkvalitet och materialmodifiering – PA6, PA6-G, variant med MoS2, olja eller för kontakt med livsmedel.
- Mått enligt ritning – längd, diameter eller tvärsnitt, tillsammans med toleranser i millimeter.
- Antal delar – påverkar styckepriset och hur bearbetningen planeras.
- Monteringssätt – gänga, kilspår, hål, instickspassning.
- Arbetsbelastning – kraft, linjär hastighet, arbetsfrekvens.
- Arbetstemperatur – det intervall där komponenten kommer att användas.
- Kontakt med vätskor eller kemikalier – vatten, tekniska oljor, rengöringsmedel.
- Teknisk ritning – även en skiss med mått förkortar offerttiden avsevärt.
Råd från en fackperson: Om du byter ut en sliten del, fotografera den och ange var slitspåren syns. Det hjälper leverantören att bedöma om problemet ligger i geometrin, materialet eller smörjningssättet, och inte bara i själva måttet.
Det är också bra att tidigt komma överens om materialets konditioneringstillstånd och hur måtten ska mätas. Hydrotermiska studier av PA6 visar att en komponent som har konstruerats ”torr” kan fungera helt annorlunda efter att ha absorberat fukt i arbetsmiljön, till exempel i en fuktig produktionshall.
Bearbetning av polyamidstänger och monteringsanvisningar
Svarvning och fräsning av PA6 kräver lägre skärdata än för metaller, eftersom materialet leder bort värme betydligt sämre och lätt deformeras vid för högt knivtryck. Vassa verktyg, små matningar och luftkylning i stället för emulsion ger det mest stabila dimensionsresultatet.
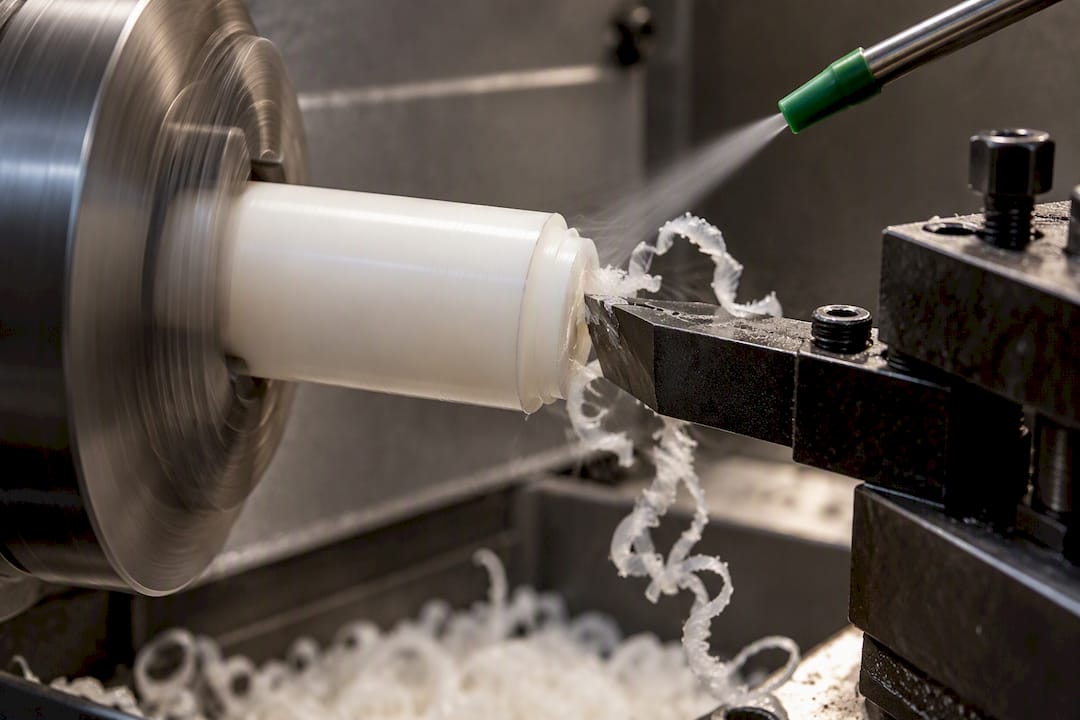
Fuktkonditionering ändrar dimensionerna efter bearbetningen, ibland märkbart. En komponent som har svarvats i ett torrt lager kan förändras något efter flytt till en fuktig hall, så det tekniska databladet för PA6-G betonar att ytegenskaperna i tjocka delar ibland skiljer sig från kärnans egenskaper.
Vanligaste misstagen vid bearbetning:
- Alltför aggressiva skärparametrar som orsakar lokal överhettning och deformation av ytan.
- Att mäta dimensionerna direkt efter bearbetningen utan att ta hänsyn till materialets stabilisering.
- Att ignorera skillnaden mellan torrt och konditionerat tillstånd vid snäva toleranser.
En detaljerad guide till parametrar för svarvning och fräsning finns i Plastnets guide till bearbetning av PA6-stänger.
När stång och när skena: typiska användningsområden
En polyamidstång passar där komponentens form kräver svarvning runt en axel: glidbussningar i lager, transportrullar, kugghjul av plast eller styrrullar i produktionslinjer. En färdig skena eller glidprofil är bättre i linjära styrningar, där geometrin redan har förberetts på fabriken och inte behöver tillverkas från grunden.
Två enkla kriterier underlättar beslutet:
- Geometriskt kriterium – om komponenten är rotationssymmetrisk är stång och svarvning det naturliga valet.
- Ekonomiskt kriterium – för enkla, linjära styrningar överstiger kostnaden för kapning och fräsning av en stång vanligtvis priset för en färdig skena med samma tvärsnitt.
En beräkning av de totala kostnaderna för båda alternativen, inklusive material och bearbetning, beskrivs i Plastnets prisguide för polyamidstänger.
Checklista innan offertförfrågan skickas
Erfarenheten visar att återkommande problem uppstår vid beställning av kundanpassade polyamidkomponenter, till exempel att materialkvaliteten utelämnas, att information om luftfuktigheten i den avsedda miljön saknas och att toleranserna inte är tillräckligt specificerade. Det rekommenderas att ha alla uppgifter tillgängliga, inklusive ritning och driftförhållanden, samt att ta hänsyn till ett extra dimensionsmått för fuktbetingad svällning vid höga belastningar.
— Support
Beställ en polyamidstång eller en färdig glidskena i önskat mått från Plastnet
Det är möjligt att utföra kapning till mått, mekanisk bearbetning och tillverkning av färdiga polyamidkomponenter inom samma beställning, vilket underlättar samordningen av leveranser.
För en offert ska du förbereda materialkvalitet, mått med toleranser, en teknisk ritning eller ett foto av den slitna delen samt information om komponentens arbetsförhållanden, inklusive fuktighet och belastning. Leveranstiden beror på bearbetningsgraden och antalet delar, och inrikesleverans sker vanligtvis med bud efter att måtten har bekräftats. Det fullständiga utbudet av produkter enligt mått och övrigt sortiment hittar du på Plastnets startsida, där du också kan skicka en förfrågan om ett specifikt tvärsnitt och en viss materialkvalitet.
Källor
- PA-6 G GSM, smord med MoS2 (tekniskt datablad)
- Sustamid® 6 FG natural | Röchling
- PA6 G (tekniskt datablad) | ENKOP
Vanliga frågor
Är polyamid ett material som är säkert i kontakt med livsmedel?
Standard-PA6 är inte automatiskt avsett för kontakt med livsmedel, trots sin naturligt ljusa färg. Versioner som Sustamid 6 FG uppfyller EU-förordning 10/2011 och kräver en formell försäkran om överensstämmelse från leverantören.
Vad är bättre för glidlister: bomull eller polyamid?
Bomull lämpar sig inte för glidkomponenter, eftersom den inte har tillräcklig slitstyrka och inte bibehåller exakta mått under belastning. Polyamid, särskilt i PA6-G-utförande eller med MoS2-modifiering, är ett tekniskt material som används just på grund av sina goda glidegenskaper och sin hållfasthet.
Vilket material är bäst att välja för färdiga glidlister?
För enkla linjärstyrningar passar en färdig list av PA6 bäst, medan PA6-G-stång avsedd för svarvning lämpar sig för axiellt symmetriska komponenter som bussningar och rullar. Vid arbete utan smörjning är det värt att välja en variant med tillsats av MoS2 eller olja, som PA6 TECAST L från Ensinger.
Andas polyamid som ett tyg?
Nej, i teknisk bemärkelse andas polyamid som konstruktionsmaterial inte som ett tyg, men det absorberar fukt från omgivningen. PA6-G absorberar i en standardatmosfär cirka 2,4 % vatten och upp till 6,7 % av massan vid full mättnad, vilket påverkar den färdiga komponentens mått och hållfasthet.
Tillverkar Plastnet polyamidstänger enligt individuella mått?
Plastnet hanterar beställningar av polyamidstänger och färdiga glidlister, inklusive kapning och mekanisk bearbetning enligt kundens mått. Det aktuella utbudet och hur du skickar en förfrågan hittar du på Plastnets webbplats.

