
Toleranser för gummiskärning: vilka värden är realistiska i produktionen


I praktiken ger precisionsskärning av gummi toleranser från ±0,025 mm med maskiner i OptiMAX-klassen upp till ±1 mm med enklare metoder på tjocka ark. Resultatet beror på tre variabler: skärteknik, typ av gummiblandning och dess tjocklek. I följande avsnitt bryts dessa värden ned i konkreta siffror och det visas vad som bör anges på den tekniska ritningen, så att leverantören förstår kraven utan ytterligare frågor.
Kort sagt:
- För de snävaste toleranserna, ned till ±0,025 mm, är en precisionsvattenjet, såsom OptiMAX, det bästa valet.
- Toleranserna vid gummiskärning beror på teknik, material och materialets tjocklek. Laser ger hundradels millimeter, medan stansverktyg ger cirka ±0,1 mm.
- Med hårdare gummiblandningar, såsom NBR eller EPDM, kan man uppnå bättre måttrepeterbarhet än med elastiskt silikon eller butyl.
- Före beställningen är det värt att beställa ett provexemplar för att kontrollera att den valda tekniken och inställningarna garanterar den erforderliga toleransen.
- Under produktionen är korrekta parametrar, såsom skärhastighet, knivens skick och stabiliteten i materialets infästning, avgörande eftersom den slutliga noggrannheten beror på dem.
Innehållsförteckning
- Typiska toleranser för gummiskärning enligt teknik
- Hur gummits typ och tjocklek påverkar toleranserna
- Processparametrar som oftast orsakar dimensionsfel
- När ska man välja WaterJet, laser, CNC eller stansverktyg?
- Kvalitetskontroll och toleransmätning i produktionen
- Vad ska anges i specifikationen för en gummidetalj
- Erfarenhet av att utföra måttbeställda beställningar
- Utvecklingsriktningen för teknik för gummiskärning
- Beställ gummidetaljer efter mått med en specifik tolerans
- Källor
- Vanliga frågor
Typiska toleranser för gummiskärning enligt teknik
Skärmetoden påverkar toleransen mer än någon annan konstruktionsfaktor. Vattenjet skapar ingen värmepåverkad zon och hanterar därför tjocka elastomerer betydligt bättre än laser eller oscillerande kniv, vilket ger god geometrisk repeterbarhet även vid serier på tusentals detaljer, enligt Jet System. Stansverktyg har däremot sämst tolerans, men är kostnadsmässigt överlägsna vid stora serier av enkla former.
Tabellen nedan sammanställer realistiska värden som kan anges i orderspecifikationen.
| Skärteknik | Typisk tolerans | Praktiska anmärkningar |
|---|---|---|
| Vattenjet i precisionsklass (t.ex. OptiMAX) | upp till ±0,025 mm | Används inom flyg- och medicinteknik, bekräftar tillverkaren OMAX |
| Standardvattenjet | en tolerans på tusendels millimeter | Tillräckligt för de flesta industriella tätningar |
| Laser | typisk tolerans inom hundradels millimeter | Risk för brända kanter vid felaktiga parametrar |
| Oscillerande kniv / CNC | ±0,1 mm | Noggrannhet som anges av tillverkare av CNC-maskiner för gummi vid kontinuerlig produktion |
| Stansverktyg (matriser) | tolerans större än för övriga metoder, i storleksordningen några tiondels upp till hundradels millimeter | Beror på matrisens skick och materialets hårdhet |
Inget av dessa värden garanteras automatiskt. För att uppnå den angivna toleransen måste flera villkor vara uppfyllda samtidigt:
- materialet har stabil hårdhet och en homogen struktur utan luftbubblor,
- arkets tjocklek ligger inom det intervall som maskinen kalibrerades för,
- kniven eller munstycket är i gott tekniskt skick, utan tecken på slitage,
- arbetsbordet och vakuumfixeringen håller effektivt materialet på plats under skärningen.
Om någon av dessa punkter förbises kan den faktiska avvikelsen bli upp till dubbelt så stor som katalogvärdet.
Hur gummits typ och tjocklek påverkar toleranserna
Gummiblandningen avgör hur materialet reagerar på knivtryck och vattenstråle under skärningen. Silikon och butyl är mycket elastiska och tenderar därför att ”fly” under kniven och tillfälligt deformeras innan de återgår till sin ursprungliga form, vilket försvårar snäva toleranser vid komplicerade konturer. NBR, EPDM och SBR är hårdare och mer dimensionsstabila, vilket underlättar att uppnå repeterbara resultat, särskilt vid vattenstråle- eller oscillerande knivskärning. Mer om hur de olika blandningarna beter sig under bearbetning hittar du i guiden till typer av tekniskt gummi.
Materialtjockleken medför egna begränsningar. Tunna ark, under 2 mm, skrynklar sig eller förskjuts lätt under skärningen, så ett litet fel i vakuumtrycket syns omedelbart på kanten. Tjocka skivor, över 15 mm, ger i sin tur sneda kanter om skärhastigheten är för hög i förhållande till materialets densitet.
Vid specificering av en detalj är det bra att följa några konstruktionsregler:
- lämna en monteringsmån på några tiondels upp till en halv millimeter vid komponenter som samverkar med metallramar eller styrningar,
- Planera skärriktningen längs materialets fibrer där tillverkaren anger valsriktningen.
- Beställ ett prototypexemplar innan fullskalig serieproduktion startas, särskilt för silikonblandningar.
EPDM:s egenskaper och beteende vid bearbetning beskrivs mer utförligt i profilen om EPDM-gummi för ingenjörer.
Processparametrar som oftast orsakar dimensionsfel
Det räcker inte att välja rätt maskin. Det är processinställningarna som avgör om katalogtoleransen faktiskt kan uppnås i den konkreta detaljen. Flera parametrar kräver ständig kontroll:
- Skärhastighet – en för hög hastighet vid waterjet eller laser resulterar i en sned, ofullständigt genomskuren kant, medan den vid oscillerande kniv leder till lokala deformationer av materialet.
- Vakuumfixering och materialmatning – otillräcklig vidhäftning mot bordet gör att arket förskjuts under skärningen, vilket är en av de vanligaste orsakerna till defekter, vilket analyser av felaktiga val av skärverktyg visar.
- Bladets geometri och skick – ett slitet eller felvalt blad rundar kanterna och ökar materialets deformation vid varje efterföljande cykel.
- Knivens oscillationsfrekvens – för oscillerande knivar ger en för låg frekvens i förhållande till matningshastigheten en fransig kant, särskilt i hårdare gummin som SBR.
- Slipmedel i waterjet – slipmedlets typ och kornstorlek påverkar kantens jämnhet; grövre korn gör skärningen snabbare men försämrar ytfinishen.
Maskintillverkare anger vanligtvis startvärden för dessa parametrar för ett visst material och en viss tjocklek och betraktar dem som utgångspunkt för vidare optimering, vilket bekräftas av branschmaterial om skärning av elastomerer.
Råd från en expert: Överför aldrig processinställningar från en gummiblandning till en annan utan ett provtest. Samma kniv och samma hastighet som ger en perfekt kant på EPDM kan slita sönder silikon med samma tjocklek.
När ska man välja WaterJet, laser, CNC eller stansverktyg?
Valet av metod beror på tre frågor: vilken tolerans som krävs, hur tjockt materialet är och hur många detaljer som ska tillverkas.
WaterJet är lämpligt när frånvaro av värmepåverkad zon och högsta möjliga geometriska precision är viktigt, särskilt vid tjocka elastomerer över 10 mm, där andra metoder börjar brista i noggrannhet. Denna lösning dominerar också när ritningstoleransen närmar sig ±0,1 mm eller lägre.
Laser fungerar bra för komplexa, detaljerade konturer i tunna material, men kräver försiktighet. Strålens höga temperatur kan lokalt bränna gummits kant, vilket specialister på laserskärning av elastomerer beskriver. Därför är denna metod inte förstahandsvalet för termiskt känsliga blandningar, som vissa silikoner.
Oscillerande kniv och CNC är en medelväg: tillräcklig noggrannhet på omkring ±0,1 mm, rimlig driftskostnad och god kapacitet för skivmaterial i medelstora serier.
Stansverktyg är bäst i endast ett scenario: stora serier, enkel form och låg toleransnivå. Vid tusentals identiska tätningar med rund eller enkel profil fördelas verktygskostnaden på så många exemplar att ingen annan metod blir billigare. När man väljer metod är det värt att jämföra:
- den tolerans som krävs enligt den tekniska ritningen,
- materialets tjocklek och hårdhet,
- produktionsseriens storlek,
- budgeten för styckkostnad kontra kostnaden för verktygsutrustning.
Kvalitetskontroll och toleransmätning i produktionen
Maskinens angivna tolerans betyder inget utan systematisk mätning av färdiga detaljer. Valet av mätverktyg beror på den noggrannhet som krävs:
- Skjutmått – räcker för toleranser på ±0,1 mm och vidare, för snabb stickprovskontroll på produktionslinjen.
- Mikrometer – behövs vid toleranser på ±0,05 mm och snävare, särskilt vid mätning av materialtjocklek.
- 3D-skanner eller profilprojektor – används vid komplexa konturer och toleranser under ±0,025 mm, där punktmätning inte räcker.
Mätfrekvensen bör fastställas innan serien startar, inte bestämmas ad hoc. För serieproduktion är det mer förnuftigt att definiera en statistiskt acceptabel avvikelse för partiet och en korrigerande procedur än att enbart förlita sig på enstaka kontrollmätningar av slumpmässigt utvalda delar. Varje mätresultat bör dokumenteras i en rapport med partinummer, datum och hänvisning till ritningen, så att man kan spåra orsaken vid en avvikelse.
Vad ska anges i specifikationen för en gummidetalj
En teknisk ritning utan exakta toleransangivelser leder till missförstånd och kostsamma korrigeringar. Specifikationen som lämnas till leverantören bör innehålla:
- gummiblandningens kod (t.ex. EPDM 70 ShA, NBR 60 ShA) tillsammans med den nominella tjockleken,
- skärorienteringen i förhållande till materialets valsriktning, om det har betydelse,
- en specifik måttolerans för varje kritiskt mått, inte ett enda generellt värde för hela detaljen,
- krävd acceptansnivå för partiet och formatet för mätprotokollet,
- skärmetoden, om toleransen kräver en specifik teknik (t.ex. ”endast waterjet”).
Att bara ange toleransvärdet utan skärmetod och villkoren för att uppnå det är ett vanligt beställningsfel. Leverantören kan erbjuda samma numeriska värde, men med en annan metod, vilket i praktiken ger ett annat resultat på den färdiga detaljen.
Professionellt råd: Be alltid om ett testexemplar innan du beställer en hel serie om detaljen har en snävare tolerans än ±0,1 mm eller en ovanlig form. Kostnaden för provexemplaret är en bråkdel av kostnaden för en korrigerad serie. Det praktiska förloppet för en sådan beställning beskrivs i guiden om tillverkning av måttbeställda packningar.
Erfarenhet av att utföra måttbeställda beställningar
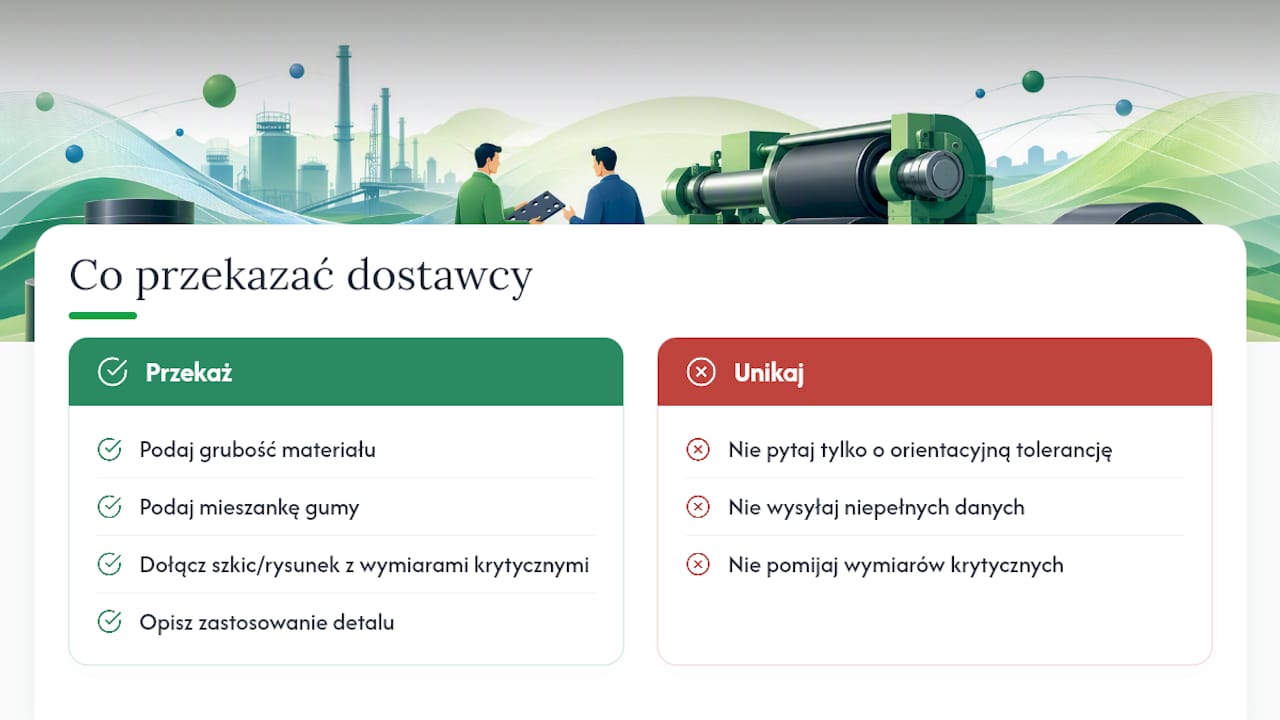
Vi utför beställningar av gummiplattor, packningar och beklädnader som tillverkas enligt kundens specifika mått, både för privatkunder och tekniska företag. För att få en offert med en verklig, inte ungefärlig tolerans, ska du lämna materialets tjocklek och blandning, en skiss eller ritning med kritiska mått samt information om detaljens användningsområde till leverantören. Ju fler konkreta uppgifter förfrågan innehåller, desto mindre är risken att den färdiga delen inte passar på monteringsplatsen.
Utvecklingsriktningen för teknik för gummiskärning
Automatisering och waterjetsystem med allt mer exakt styrning av skärhuvudet flyttar gradvis gränsen för tillgängliga toleranser nedåt, vilket redan märks i maskiner i OptiMAX-klassen. Det är goda nyheter för branscher som kräver repeterbarhet, men varningen är lika viktig: inställningar som tagits fram för en gummiblandning kan sällan överföras direkt till en annan. Innan du kräver en tolerans på ±0,05 mm där ±0,2 mm räcker, bör du räkna på om skillnaden i produktionskostnad faktiskt lönar sig funktionellt.
— Hantering
Beställ gummidetaljer efter mått med en specifik tolerans
I stället för att leta efter en leverantör som ska gissa dina krav utifrån en verbal beskrivning kan du ange material, tjocklek och måttolerans i offertförfrågan. Leverantörer erbjuder gummiplattor, tätningar och golvbeläggningar i icke-standardiserade storlekar, anpassade för en specifik montering och inte efter närmaste standardstorlek i katalogen.
I förfrågan är det bra att ange blandningens beteckning (EPDM, NBR, SBR, silikon), tjocklek, kritiska mått med tolerans samt detaljens användningsområde, till exempel industriell tätning, gymgolv eller maskindel. Se hela erbjudandet för måttanpassad tillverkning på Plastnets webbplats och skicka en förfrågan med exakta mått för att få ett erbjudande anpassat efter din tekniska ritning, inte efter en genomsnittlig standard.
Källor
- Vattenskärning av tätningar och gummidelar | Jet System
- CNC-maskin för skärning av tätningar — SLCNCCUT
- Osynlig
Vanliga frågor
Vilka standarder gäller för gummits måttoleranser?
Det finns ingen enhetlig standard för gummi som motsvarar de standarder som används för metall. I praktiken används verkstadstabeller, till exempel klass L2, samt toleranser som maskintillverkaren anger för den specifika skärtekniken.
Vilken metod är bäst för att skära gummi med snäv tolerans?
En precisionsvattenjet, som OptiMAX, ger de snävaste toleranserna, ned till ±0,025 mm, utan värmepåverkad zon, vilket är avgörande vid tjocka elastomerer.
Vilken tolerans har laserskärning av gummi?
Laser ger vanligtvis en tolerans på hundradels millimeter, men kräver kontroll av de termiska parametrarna, eftersom för hög effekt kan bränna materialets kant.
Vad innebär toleransen g6 i samband med gummi?
Toleransen g6 är en beteckning från toleranssystemet för metalldelar och används sällan direkt för gummi. För gummidelar hänvisar man oftare till verkstadsklasser, till exempel L2, eller till skärmaskinens katalogtolerans.
Tillverkar Plastnet tätningar med den tolerans som kunden anger?
Ja, Plastnet tillverkar måttanpassade tätningar och gummiplattor. För att uppnå en specifik tolerans måste material, tjocklek och kritiska mått från ritningen anges i förfrågan.
